В данном разделе рассмотрим оборудование для изготовления моделей. Белая модель является душой технологии литейного производства по газифицируемым моделям. В технологии литейного производства по газифицируемым моделям все параметры — способ укладки в опоку, эффект виброуплотнения, скорость заливки, температура, степень разрежения, а также выбор песка и размер его зерен — направлены на то, чтобы заменить модель на деталь требуемого материала и конфигурации.
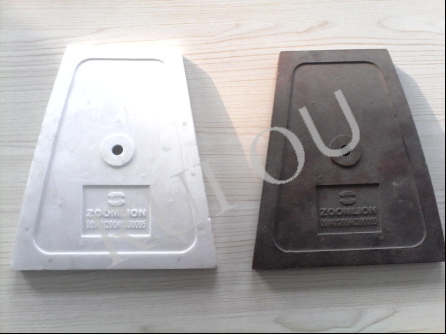
Оборудование для изготовления моделей в технологии литейного производства по газифицируемым моделям предназначено для создания этой «души» — белой модели.
В настоящее время в литейном производстве по газифицируемым моделям применяются два распространенных способа изготовления моделей: механическое изготовление на полуавтоматических формовочных машинах и ручное изготовление на столе для резки. Также существует редко используемый полностью автоматический способ на фрезерно‑гравировальном станке для пенопластовых моделей. Таким образом, развитие оборудования для изготовления моделей идет от ручного труда к автоматизации, от механизации к интеллектуализации.
Рассмотрим каждый из этих способов по порядку. Начнем со стола для ручной резки.
2.4.1 Стол для резки
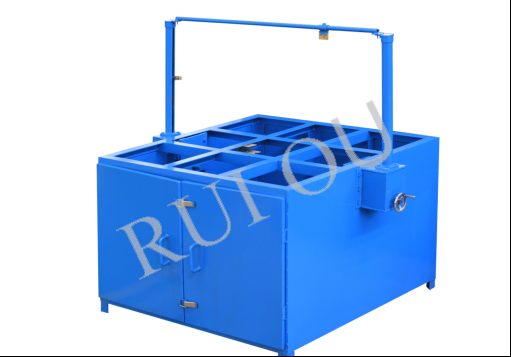
Он в основном состоит из корпуса, узла продольного винтового привода, узла поперечной ползуновой штанги, регулятора напряжения, резистивной проволоки и других комплектующих. На иллюстрации представлен регулятор напряжения.
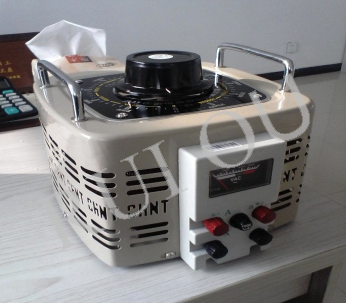
С помощью регулятора напряжения регулируется тепловыделение резистивной проволоки. Узел продольного винтового привода и узел поперечной ползуновой штанги позволяют регулировать высоту и угол наклона резистивной проволоки. Изменяя высоту и угол, можно вырезать относительно простые конфигурации моделей: прямоугольники, трапеции, ромбы и другие правильные формы. Рассмотрим иллюстрации и проанализируем, какими методами изготавливаются данные модели.
На примере изготовления одной белой модели ознакомимся с базовой технологией изготовления фасонных деталей на столе для резки:
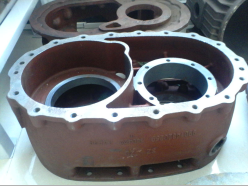
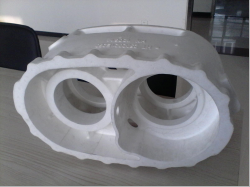
Анализ детали. Данная деталь состоит из основного корпуса, двух колец и выступа. На столе для резки можно легко изготовить каждую из этих частей по отдельности, а затем склеить их для получения готовой модели.
Изготовление алюминиевых шаблонов. Перенесите размеры основного корпуса, колец и выступа на алюминиевую пластину, после чего вырежьте ножницами контуры всех составных частей детали.
Раскрой заготовок. С помощью регулирующей рукоятки на узле продольного винтового привода стола для резки установите требуемое расстояние между резистивной проволокой и стеклянной плитой. Произведите раскрой заготовок, вырезав пенопластовые элементы толщиной, соответствующей основному корпусу, кольцам и выступу.
Фиксация шаблона и резка. Закрепите алюминиевые шаблоны на заготовках булавками. Отрегулируйте высоту резистивной проволоки. Надежно удерживайте заготовку и ведите её по контуру алюминиевого шаблона с равномерной стабильной скоростью. По завершении резки извлеките булавки и снимите шаблон.
Склейка. После изготовления всех составных частей склейте их по размерам детали клеем‑гелем. Отшлифуйте места срезов белой модели наждачной бумагой до гладкого состояния. Готовая белая модель получена.
Резистивную проволоку можно изгибать в разные формы для получения моделей сложной конфигурации. На представленной иллюстрации модель имеет углубления, криволинейные поверхности и круглые пазы. Для изготовления таких изделий требуется развитое воображение и творческий подход: придавая проволоке различные формы, можно реализовать сложные контуры.
Стол для резки применяется на крупных и средних предприятиях литейного производства по газифицируемым моделям для изготовления сложных и вспомогательных участков моделей, которые сложно получить на автоматических и полуавтоматических формовочных машинах. На малых предприятиях он используется для изготовления простых моделей. Это одно из наиболее широко применяемых видов оборудования для изготовления моделей в литейном производстве по газифицируемым моделям.
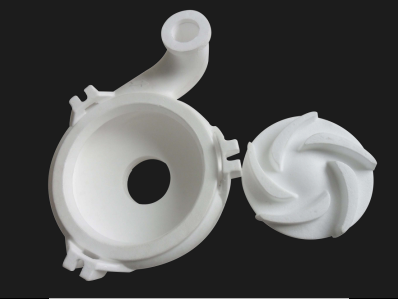
Далее рассмотрим полуавтоматические формовочные машины. По типу привода они подразделяются на винтовые и гидравлические.
Формовочная машина состоит из станины, неподвижной матрицы, подвижной матрицы, парового и водяного коллекторов, пневматической и электрической систем управления, устройства загрузки, силового агрегата и пресс‑формы. При опускании подвижной матрицы верхняя и нижняя части пресс‑формы формируют полость для модели. Устройство загрузки подаёт в полость предварительно вспененные и выдержанные пенопластовые гранулы. Подаётся пар, под действием высокой температуры которого гранулы повторно вспениваются, плотно заполняют полость и склеиваются между собой. Подача пара прекращается, в систему поступает холодная вода для охлаждения пресс‑формы и модели. После полного охлаждения подвижная матрица поднимается, сжатый воздух выталкивает готовую модель из полости пресс‑формы. Цикл изготовления модели завершен.
Данное оборудование отличается высокой скоростью изготовления моделей, простотой эксплуатации, полуавтоматическим режимом работы, высоким качеством получаемых моделей и возможностью изготовления изделий сложной конфигурации. Оно широко используется на предприятиях литейного производства по газифицируемым моделям и получает положительные отзывы множества заказчиков. Ниже представлены два примера белых моделей, изготовленных на формовочной машине.
Вышеописанные два вида оборудования являются наиболее распространёнными на действующих предприятиях литейного производства по газифицируемым моделям. С их помощью можно изготовить практически все типы моделей. Однако в некоторых регионах действуют строгие нормативные ограничения на эксплуатацию паровых котлов, поэтому отдельные производители выбирают альтернативное оборудование — фрезерно‑гравировальный станок для пенопластовых моделей. Рассмотрим данное оборудование.