Глинисто-песчаная технология против технологии литья по газифицируемой модели — как быстро выбрать подходящий вариант
| Параметр | Глинисто-песчаная технология (мокрая глинистая форма) | Литьё по газифицируемой модели (Lost Foam, EPS/STMMA) |
|---|---|---|
| Модель / формовочный песок | Деревянная или металлическая модель + мокрый глинистый песок | Одноразовая пенопластовая модель + сухой песок без связующего |
| Способ формовки | Ручная формовка или уплотнение на высокоскоростной линии, требуется разъём формы и извлечение модели | Пеномодель засыпается сухим песком, заливка под разрежением, пеномодель газифицируется |
| Точность размеров | CT10–11 | CT7–9 (на 2–3 класса выше) |
| Шероховатость поверхности | Ra 12,5–25 мкм | Ra 6,3–12,5 мкм |
| Возможность получения стенок | ≥4–5 мм | ≥3 мм, возможны более тонкие стенки |
| Сложность конструкции | ★★★ требуются стержни, разъём формы | ★★★★★ без разъёма формы, без стержней |
| Масса отливки | 0,5 кг–400 кг (при массе >400 кг низкая эффективность) | 0,5 кг–2 т |
| Применимые материалы | Серый чугун, высокопрочный чугун, алюминиевые сплавы (при стальном литье возможна пригар песка) | Серый чугун, высокопрочный чугун, углеродистая сталь, нержавеющая сталь, цветные сплавы |
| Производительность | Высокоскоростная линия: 100–150 форм/час | 10–40 форм/час |
| Экономичность по серийности | Максимальная экономия при крупной серии (≥10 000 изделий в год) | Оптимально при серии 100–10 000 изделий в год |
| Инвестиции в оснастку | Высокоскоростная линия: 20–60 млн руб. | Формы для пеномоделей + система разрежения: 2–20 млн руб. |
| Эксплуатационные расходы | Дешёвый формовочный песок, 95 % отработанного песка регенерируется в линии | Расход EPS для пеномоделей, покрытие; 98 % сухого песка регенерируется |
| Экологические выбросы | Летучие органические вещества из угольной пыли, высокая запылённость | Летучие ароматические вещества при термическом разложении пенопласта, требуется установка дожигания/каталитической очистки |
| Основные дефекты | Поры, раковины, вспучивание формы | Морщинистость поверхности, науглероживание, обрушение формы |
| Брак | Внутренний брак около 15 % | Внутренний брак около 3 % |
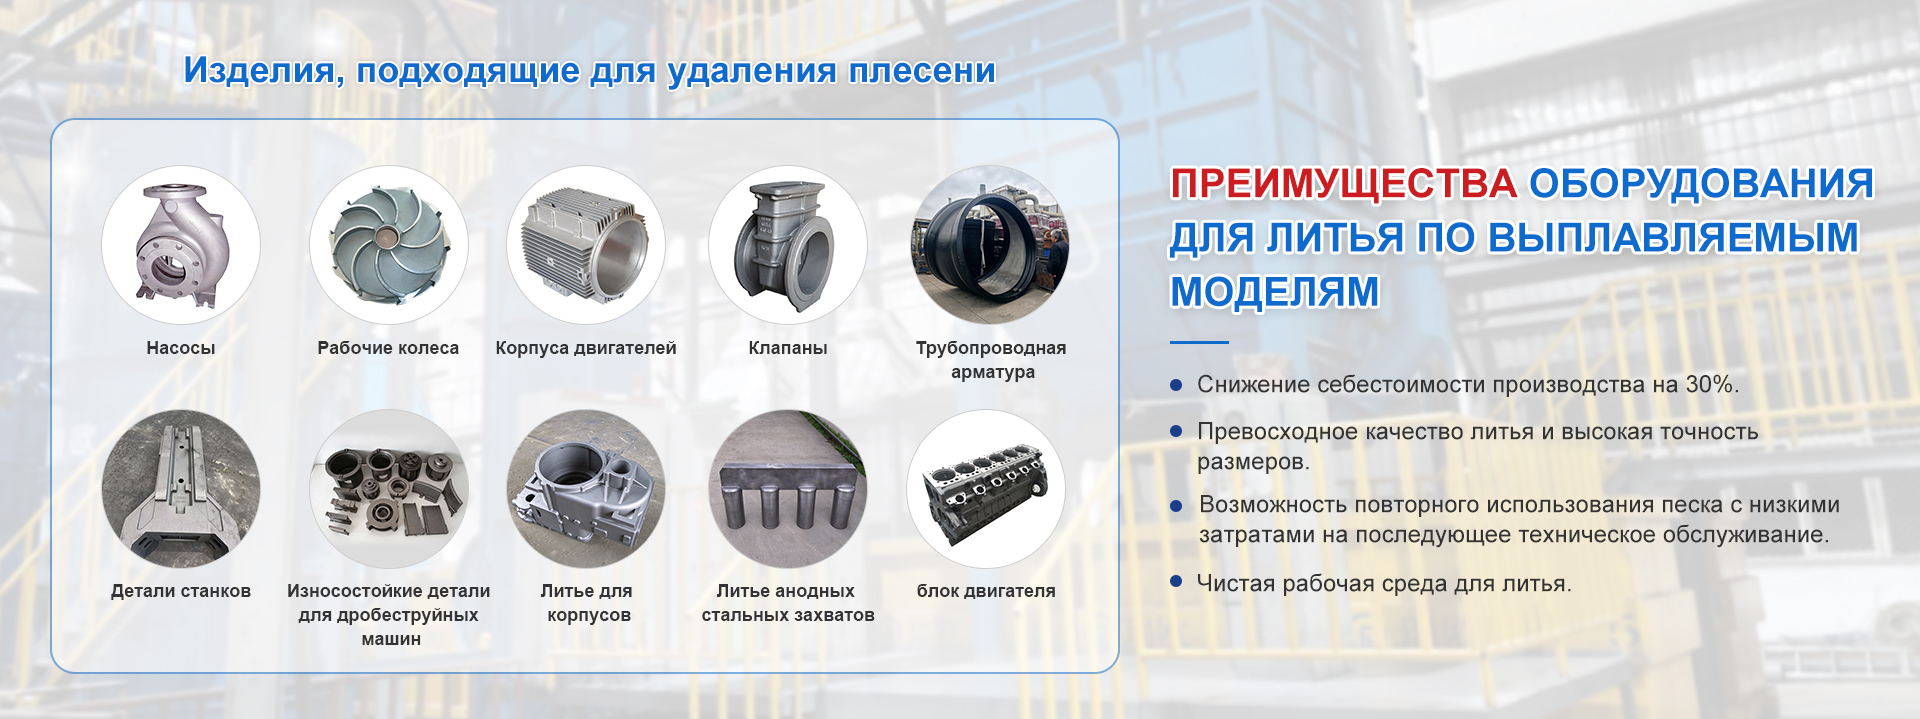
| Типичные изделия | Блоки цилиндров, головки блоков цилиндров, трубопроводная арматура | Корпуса насосов, арматура, детали станков, корпуса коробок передач |
Точность размеров: литьё по газифицируемой модели CT7–8 против глинисто-песчаной формы CT11 Припуск на механическую обработку: литьё по газифицируемой модели 2–3 мм против глинисто-песчаной формы 3–6 мм Трудоёмкость очистки: экономия более 50 % при литье по газифицируемой модели Итоговая себестоимость: литьё по газифицируемой модели может быть ниже на 10–40 %
При крупной серии, простых деталях, сером/высокопрочном чугуне: высокоскоростная глинисто-песчаная линия самый дешёвый вариант; При средней серии, сложных внутренних полостях, возможность использования стали, чугуна и цветных сплавов, высокая точность: предпочтительнее литьё по газифицируемой модели.
| Параметр | Литьё по газифицируемой модели (Lost Foam) | Смоляно-песчаная технология (фурановые/щелочно-фенольные смолы) |
|---|---|---|
| Модель / формовочный песок | Пеномодель EPS/STMMA + сухой песок без связующего | Деревянная/металлическая модель + песок с смолой и отвердителем (самотвердеющий) |
| Извлечение модели и разъём формы | Без разъёма формы, без уклонов на извлечение модели, без стержней | Обязательно разъём формы и извлечение модели, для сложных деталей нужны стержни |
| Точность размеров | CT7–9 (близко к точности выплавляемой модели) | CT8–10 |
| Шероховатость поверхности | Ra 6,3–12,5 мкм | Ra 6,3–12,5 мкм |
| Толщина стенки / масса отливки | Минимальная толщина 3 мм, масса 0,5 кг–2 т | Минимальная толщина 4–5 мм, масса 1 кг–10 т |
| Сложность конструкции | ★★★★★ однократное формование любых внутренних полостей и криволинейных поверхностей | ★★★ для сложных полостей требуется сборка стержней |
| Применимые материалы | Серый чугун, высокопрочный чугун, углеродистая сталь, нержавеющая сталь, цветные сплавы | Углеродистая сталь, чугун, легированная сталь, цветные сплавы |
| Экономичность по серийности | Оптимально при серии 100–10 000 изделий в год | Много номенклатуры, малая/средняя серия или единичные изделия |
| Затраты на оснастку | Разовые высокие затраты на формы для пеномоделей; универсальные опоки | Дешёвые деревянные модели, средняя стоимость металлических моделей; высокая стоимость оборудования для регенерации отработанного песка |
| Эксплуатационные расходы | Гранулы EPS + покрытие; сухой песок регенерируется на 98 % | Смола 800–1200 руб./т; требуется регенерация с промывкой растворителем |
| Экологические выбросы | Летучие органические вещества при сгорании пенопласта, нужна установка дожигания; отсутствие отходов песка | Летучие органические вещества из смолы и отвердителя, отработанный песок нуждается в термической регенерации |
| Типичные дефекты | Морщинистость поверхности, углеродистые включения, обрушение формы | Поры, раковины, термические трещины смоляной формы |
| Сфера применения | Корпуса насосов, арматура, коллекторы, корпуса, износостойкие детали | Станины станков, ступицы ветрогенераторов, крупная арматура, пресс-формы |
Итог одним предложением
Если нужна сложная конструкция, малая/средняя серия, снижение объёма механической обработки: выбирайте литьё по газифицируемой модели;
Если нужны крупногабаритные отливки, широкая номенклатура или высоколегированная сталь: выбирайте смоляно-песчаную технологию.
3. Литьё по газифицируемой модели против восковой модели (прецизионное литьё по выплавляемой модели) — все различия на одной схеме
| Параметр | Литьё по газифицируемой модели (пенопласт EPS/STMMA) | Литьё по выплавляемой восковой модели |
|---|---|---|
| Материал модели | Пенополистирол (одноразовое использование) | Парафин или смоляной воск (возможна регенерация) |
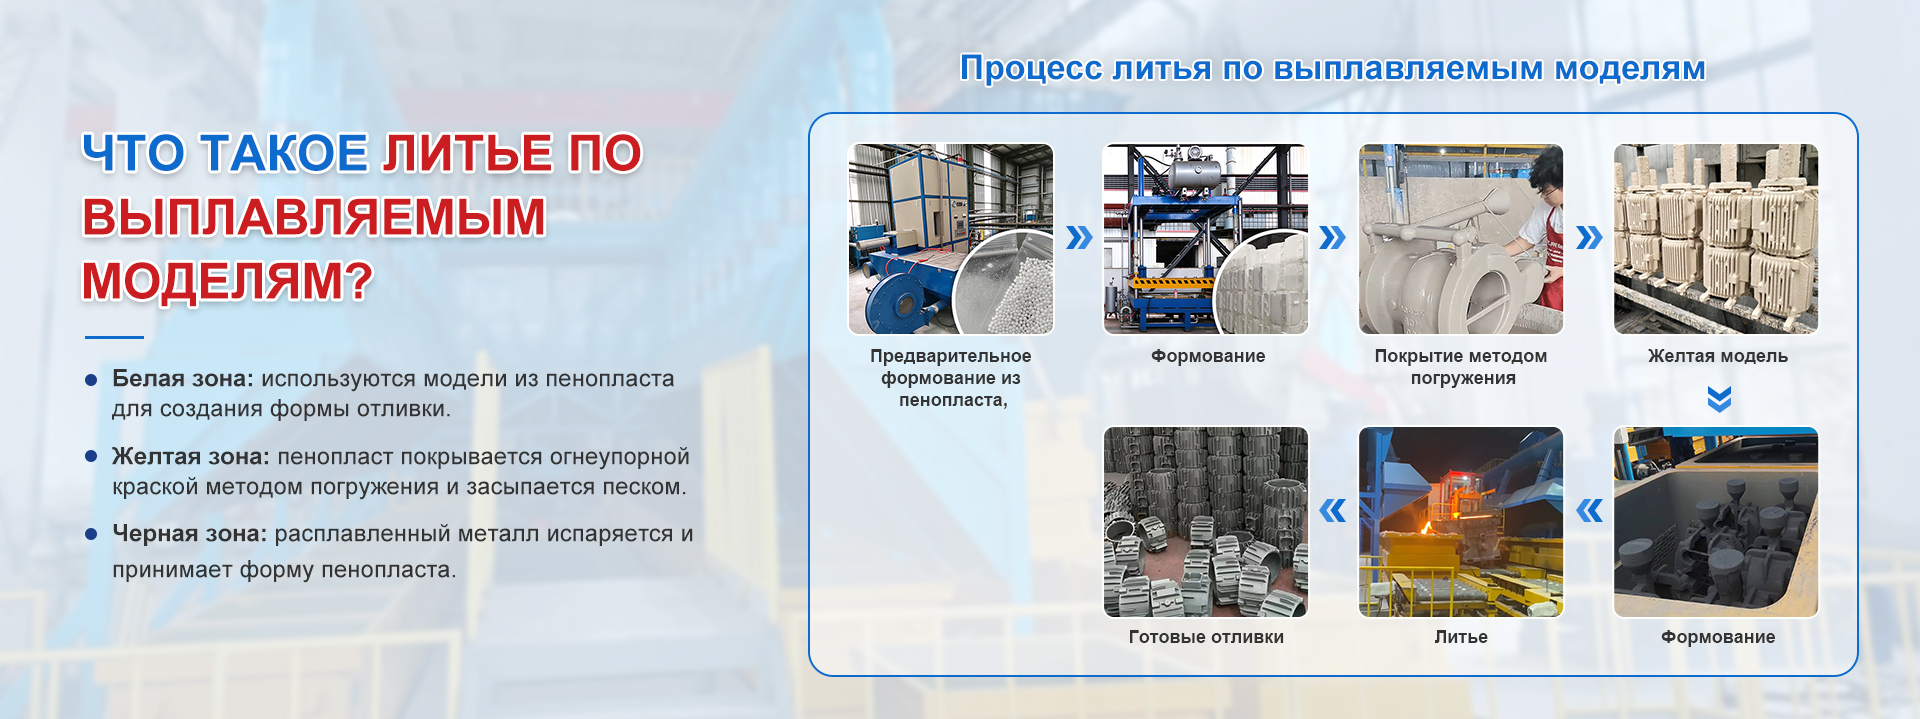
| Конструкция формы | Без разъёма формы и стержней, после газификации пенопласта металл заполняет полость | Многослойная керамическая оболочка вокруг восковой модели, после выплавки воска образуется полость |
| Точность размеров | CT7–9 | CT4–6 (выше, до ±0,1 мм на 25 мм) |
| Шероховатость поверхности | Ra 6,3–12,5 мкм | Ra 1,6–6,3 мкм |
| Масса отливки | 0,5 кг–2 т | От нескольких грамм до 100 кг (при массе >100 кг резкий рост себестоимости) |
| Возможность получения тонких стенок | Минимальная толщина 3 мм | 0,8–1 мм и тоньше |
| Сложность конструкции | ★★★★★ однократное формование любых внутренних полостей и криволинейных поверхностей | ★★★★☆ ограничения по прочности при выплавке воска, крупные полости требуют усиления |
| Применимые материалы | Серый чугун, высокопрочный чугун, углеродистая сталь, нержавеющая сталь, цветные сплавы | Углеродистая сталь, легированная сталь, нержавеющая сталь, никелевые сплавы, титановые сплавы |
| Экономичность по серийности | Максимальная выгода при средней/крупной серии (≥100 изделий на одну форму) | Сохраняет экономическую выгоду при малой/средней серии (<1000 изделий в год) |
| Оснастка / формы | Средние разовые затраты на формовочную оснастку для вспенивания | Высокая стоимость пресс-форм для воска и оснастки для керамической оболочки |
| Производственный цикл | Нанесение покрытия – сушка – заливка: 1–2 суток | Изготовление оболочки – выплавка воска – прокалка – заливка: 5–7 суток |
| Основные дефекты | Морщинистость, науглероживание, обрушение формы, следы гранул пенопласта | Растрескивание оболочки, деформация, неполная выплавка воска, недостаточная прочность оболочки |
| Экологические выбросы | Летучие органические вещества при термическом разложении EPS, требуется дожигание | Летучие вещества при выплавке воска и прокалке, требуется очистка раствора на основе хлорида аммония |
| Типичные изделия | Корпуса насосов, арматура, детали станков, впускные коллекторы автомобилей | Лопатки авиационных двигателей, прецизионные детали арматуры, ювелирные изделия, медицинские детали |
Если требуется зеркальная поверхность и сверхтонкие стенки: выбирайте литьё по выплавляемой восковой модели; Если нужны средние и крупные детали, сложные полости, средняя/крупная серия: выбирайте литьё по газифицируемой модели.
| Параметр | Литьё по газифицируемой модели | Технология оболочкового песка |
|---|---|---|
| Модель / форма | Пеномодель EPS/STMMA + сухой песок (без связующего) | Песок с предварительным покрытием смолой, оболочковые формы/стержни |
| Способ отверждения | Вакуумное разрежение + газификация пеномодели под действием тепла расплава металла | Термическое отверждение оболочки при температуре 180–260 °C |
| Точность размеров отливки | CT8–9 (Ra 25–200 мкм) | CT7–8 (Ra 6,3–12,5 мкм) |
| Масса отливки | 0,5 кг–10 т (толщина стенки ≥4 мм) | 0,1 кг–80 кг (толщина стенки 2–30 мм) |
| Применимые материалы | Серый чугун, высокопрочный чугун, углеродистая сталь, алюминиевые и медные сплавы | Серый чугун, высокопрочный чугун, углеродистая сталь, алюминиевые и медные сплавы |
| Стоимость форм | Низкая стоимость пеномоделей, отсутствие разъёма формы | Металлические горячие стержневые ящики, высокие первоначальные инвестиции |
| Время изготовления одной отливки | 5–10 мин на опоку (включая формовку) | 30–60 с на одну оболочковую форму (толщина оболочки 5–8 мм) |
| Расход исходного песка | Соотношение песок/металл 1:3–1:5 | Соотношение песок/металл 1:1–1:1,5 (тонкая оболочка экономит песок) |
| Регенерация отработанного песка | Сухой песок просеивается и повторно используется, очень низкая стоимость | Требуется прокалка при 700 °C для удаления смолы, высокая стоимость регенерации |
| Условия на производстве | Вакуумная откачка, малая запылённость, но присутствие ЛОС при газификации пенопласта | Без пыли, но при сгорании оболочки выделяются ароматические углеводороды, требуется централизованная очистка |
| Склонность к дефектам | Остатки газификации вызывают науглероживание и морщинистость; крупные отливки нуждаются в вентиляции | Высокая прочность оболочки, малое вспучивание формы, но плохой теплоотвод у толстостенных крупных деталей |